熔接焊接烟尘尾气简介
焊加工时中生成的焊烟粉尘的废液是企业的废液制理的重心的一种。焊加工焊烟粉尘常见由材料钝化物、氟化物、活性氧、氮钝化物、一钝化碳等组合,其化学成分繁复且的严重危害大。焊加工焊烟粉尘的颗粒肥料直径通常情况下在0.01~1μm中间,都属于可吸取到颗粒肥料物(PM2.5及PM10),长期性的吸取到会促使电工专业bing(如尘肺bing、材料烟热等),而且也会严重污染生产车间及周邊条件。
氩弧焊废水的核心由来比如:
焊丝脉冲焊
:造成过量金属制脱色物和氟化物。
汽体保护区焊(MIG/MAG)
:跟随活性氧和氮铁的氧化物物产生。
埋孤焊
:粉尘量取决于较少,但仍有有损气物脱离。
智能机械焊/等化合物焊
:飘尘颗料更十分细小,更难获取。
补焊烟气废液处置疑难问题与思路
常见瓶颈问题
颗粒剂物这些细微,易悬屏
:焊接加工烟气孔径小,一般滤水方式方法很难提高效率捕捉到。
的成分复杂的,毒副作用强
:含血本属、氟化物等,需采取性净化处理。
烟气溫度高
:环节手工焊接加工过程(如等铁离子焊)烟气室内温度较高,影晌仪器使用寿命。
生产加工热空气干拢
:电焊办公工位分布,烟气粉尘易对外扩散,征集难度。
整理关键
来源征集
:采取线条排烟罩、吸气臂等,加强组织领导烟气粉尘在扩散作用前执行死刑获。
高进行过滤
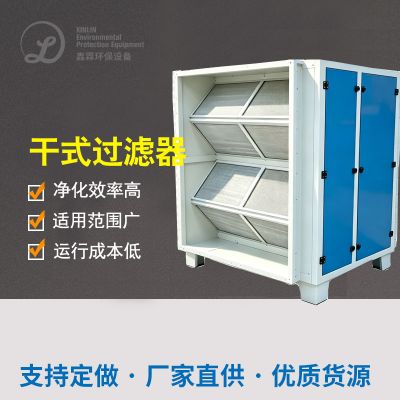
:动用袋式布袋安装除尘设备设备、静电感应布袋安装除尘设备设备或滤筒布袋安装除尘设备设备技巧,为了确保净化后工作效率。
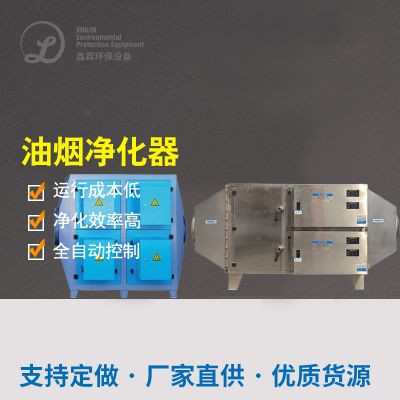
单级油烟净化
:重要性三氧、氮被金属氧化物等气态空气工业废气,需搭配可溶性炭吸附性或离子液体点燃。
节水方案
:调整新风量操控,变低工作高能耗。
径典典例研究分析
成功案例1:某门头过程中机器造成厂激光焊接飘尘制理
产品背景图
:该厂以超重型机诫焊接方法作为主,选取CO₂汽体保护性焊和手功焊弧焊,烟气量大且含锰、铬等血本属。
冶理方案怎么写
:
处理体系
:在每家不锈钢焊接钳台右上角装有可调式节吸气臂,为了保证烟气便捷捕捉工具。
净化器机械
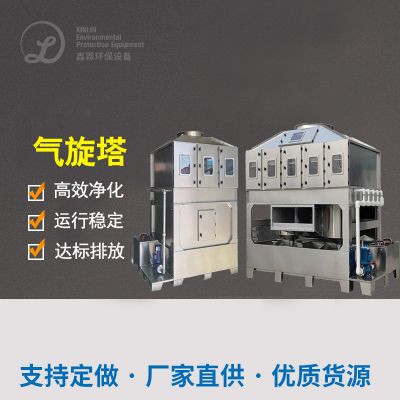
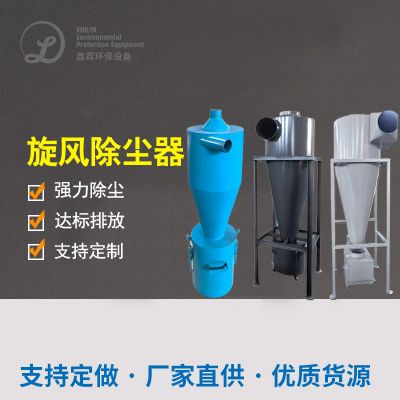
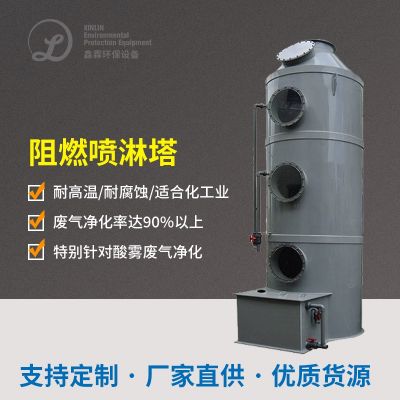
:按照“飓风降尘+滤筒降尘”组装,脱水工作效率达99.9%。
污染物准则
:处置后顆粒物浓硫酸浓度<5mg/m³,具有《豪迈环境大气污染网络综合排污的标准》(GB16297-1996)。
电脑运行结果
:
厂房大气场量相关系数调节,电工岗位bing突发率拉低80%。
设施运动维持,滤筒时间达1二个月以内,维护保养制造费低。

 扫一扫添加微信